

Şekilsiz refrakterlerle ilgili durum şu: üç aile - dökülebilir, tokmaklı kütle ve plastik refrakter - kağıt üzerinde aynı işi ve pratikte çok farklı işleri yapar. Üçü de sahaya yerleştirilir ve ilk ısıyla sinterlenir. Farklılıklar, nasıl takıldıklarına, ne kadar yoğun olduklarına ve pişirme sırasında-neye dayandıklarına bağlıdır. Önce yerleştirmeye göre seçim yapın: dökülebilecek olanı dökün, sıkıştırılması gerekeni sıkıştırın, plastikle yama yapın. Bu kural herhangi bir sınıflandırma tablosundan daha fazla astar tasarrufu sağlar. Bu kılavuz, her birinin kazandığı üç aileyi ve bunların karşılaştırılacağı sayıları kapsar.
Dökülebilir, Çarpma Kütlesi ve Plastik Arasındaki Fark Nedir?
Dökülebilir, yerine akan veya titreşen ve hidrasyon yoluyla sertleşen, suyla-karışık bir refrakterdir -, dökülebilir refrakter sayfası ürün yelpazesini taşır. Ailelerini programımıza aldıkdökülebilir türler kılavuzu- çimento-ULCC aracılığıyla bağlanır, püskürtme yoluyla kendiliğinden-akar.
Tokmaklama kütlesi, katmanlar halinde yerleştirilen ve pnömatik bir tokmakla veya elle sıkıştırılan kuru veya yarı-kuru bir karışımdır. Hiçbir su kimyası, sıkıştırılmış yoğunluk ve ilk ısının bağlanmasını - sağlamaz. Derzsiz, yoğun bir astar halinde sinterlenir.
Plastik refrakter, elle şekillendirilebilecek, dövülebilecek veya yerine bastırılabilecek yeterli plastikliğe sahip nemli, kil-bağlı bir karışımdır. Kurulum sırasında üçü arasında en bağışlayıcı olanıdır ve ateşlenme mukavemeti en düşüktür.
İsimler alıcıların kafasını karıştırıyor çünkü üçü de torbalanmış barut gibi görünüyor. Fark yalnızca yerleşimde ortaya çıkar ve seçimin ait olduğu yer burasıdır.
Kurulum Seçimi Nasıl Tanımlar?
Kurulum asıl karar noktasıdır, gerisini o belirler.
Dökülebilir malzeme suya, karıştırma ekipmanına, kalıba veya pompaya ve ilk ısıtmadan önce bir kür süresine ihtiyaç duyar. Kazanç, döküm kılavuzundaki rakamlarımıza göre, dereceye bağlı olarak üç - 40 ila 110 MPa arasında en yüksek CCS'dir.
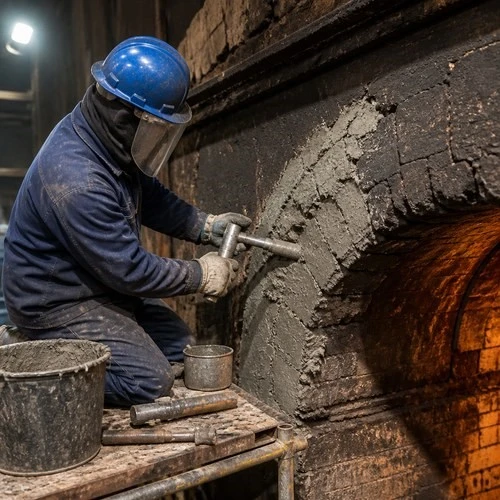
Tokmaklama kütlesi erişim ve emek gerektirir - katman katman, yoğunluk doğru olana kadar tokmakla sıkıştırılır. Yavaş ve beceri gerektiren bir iş. Kazancı bu üçü arasında en yoğun olanıdır çünkü mekanik sıkıştırma her türlü hidrasyon bağını yener. Bizimsilika sıkıştırma kütlesiSiO₂'yı %90 ve üzerinde çalıştırır, refrakterliği 1.750 dereceyi geçer ve sıkıştırılmış astar tek bir ateşlenmiş blok gibi davranır.
Plastik refrakterin kesilmesi, şekillendirilmesi, çekiçlenmesi ve ısıtılması için neredeyse hiçbir şeye ({0}} gerek yoktur. Kalıp yok, karıştırma yok, kür programı yok. Bunun getirisi hız ve erişimdir; bedeli güçtür.
Ramming Mass'ın Kalesini Kazandığı Yer
Çarpma kütlesi indüksiyon fırınları için standarttır. Çekirdeksiz indüksiyon fırını astarları - pota, taban, boğaz - kuru veya yarı-kuru magnezya, alümina veya silika karışımıyla katmanlar halinde sıkıştırılır, ardından ilk eriyik tarafından sinterlenir. Astar, metalin bulması için hiçbir eklem yeri olmayan yekpare bir potadır ve aşındığında tüm astar çıkarılır ve yeniden-çaklanır.
Bu nedenle dökümhaneler ve çelik fabrikaları standart stoklarındaki kütleyi artırmaya devam ediyor. 1-tonluk bir indüksiyon ocağı astarı, sıkıştırma kalitesine bağlı olarak hayatta kalır: katman kalınlığı, çekiç enerjisi ve sinter sıcaklığı. Çelik için magnezya kalitelerini ve bakır ve alüminyum için silika kalitelerini gönderiyoruz; silika sınıfının düşük termal genleşmesi onu binlerce erimeye rağmen stabil tutan şeydir.
İndüksiyon ocağı dövmesi başlı başına bir zanaattır. Astar, genellikle kaldırma başına 50-80 mm olmak üzere katman katman ilerler ve her biri, tokmak batmak yerine sıçrayana kadar sıkıştırılır. Sinterleme işlemi daha sonra katmanları tek bir gövdede birleştirir. Tokmaklamayı doğru yapın ve çelik dökümhanesindeki magnezya astarı 80-120 ısıda çalışır; yanlış anlarsanız ilk erime zayıf noktayı bulur.
Çarpma kütlesi aynı zamanda yüksek fırın oluklarını, döküm deliği karışımlarını ve yoğun, eklemsiz bir gövdenin dökülen her şeyi dövdüğü fırın tabanlarını da kaplar.
Plastik Refrakterin Uygun Olduğu Yer
Plastik refrakteronarım ve tuhaf-şekilli malzemedir. Elektrikli fırın çatıları, ıslatma fırını duvarları, tavlama fırını astarları, brülör kemerleri - ekibin malzemeyi elle şekillendirmesi gereken ve kalıbın pratik olmadığı yerler.
Bağlayıcı, karışımın %10-25'ini oluşturan plastik kildir; bu, malzemeye işlenebilirliğini veren ve pişirilme mukavemetini sınırlayan şeydir. Plastik refrakter CCS'yi 20-40 MPa aralığında çalıştırır; duvarlar ve çatılar için iyi, darbe veya aşınma bölgeleri için yanlıştır. Dökülebilir plastik sayfamız, ısıtma fırını görevi için gönderdiğimiz kaliteleri kapsamaktadır.
Plastiğin her şeyden daha iyi yaptığı şey: yama. Aşınmış bir bölge kesiliyor, yeni plastik dövülüyor ve fırın tamamen yeniden ısıtılmadan tekrar ısıtılıyor. Bu onarım döngüsü, dökülebilir malzemenin orijinal astarı yapacağı yerde bile plastiğin katalogda kalmasının nedenidir.
Plastiğin nemi onun hem aracı hem de sınırıdır. Kil bağlayıcı, torbayı açtıktan sonra karışımı günlerce kullanılabilir durumda tutuyor, böylece ekip kendi hızlarına göre kesiyor ve yama yapıyor. Aynı nem dayanım tavanını da ({2}} kaplar, bu nedenle plastik doğrudan erimiş metal teması altındaki bölgeleri asla kaplamaz.
Kullanılabilirliğin Varsayılan Olarak Kaldığı Yer
Dökülebilir, monolitik kaplama işlerinin büyük bir kısmı için varsayılan olarak kalır. Şekillere dökülür, düz bir şekilde titreşir, kanallara pompalanır ve iyileştirilmiş gücü çoğu bölgede her iki rakibini de geride bırakır. Zaten kalıp gerektiren duvarlar, zeminler, kemerler ve kaplamalar için dökülebilir malzeme ekonomik yanıttır - ve tüm monolitik refrakter ürün yelpazesi bunun etrafında inşa edilmiştir.
Sınır basittir: Bölge dökülebiliyorsa dökün. Dökülemeyenleri - potaya, tabana, oluğa dökün. Yerel olarak aşınan şeyleri plastikle onarın.
Mukavemet, Yoğunluk ve Fırınlama-Karşılaştırıldığında
Üretim verilerimizdeki rakamlar yan yana.
Dökülebilir: CCS 40-110 MPa, su talebi %5-12, orta düzeyde gözeneklilik ve en zorlu pişirme - çok hızlı ilk ısıtma ve sıkışan buhar, astarın dökülmesine neden olur.
Çarpma kütlesi: Üçünün en yoğun olanı, sinterlemeden sonra 40-70 MPa aralığında CCS, karışımda-sıfıra yakın su ve kontrollü bir rampa gerektiren ancak hataları dökülebilirden daha iyi tolere eden bir fırınlama. Silika sınıfı, 1.750 derece ve üzeri refrakter davranışını korur.
Plastik: CCS 20-40 MPa, üçü arasında en yüksek nem ve fırında-en bağışlayıcı olanıdır - plastik kaplamalar nadiren ilk ısıda dökülür çünkü kil bağlayıcı nemin kaçması için yer bırakır.
Bu son nokta, alıcıların düşündüğünden daha önemli. Acele bir kapatma durumunda plastik bir yama saatler içinde ısınabilir; dökülebilir bir yamanın tedavisine saygı gösterilmesi gerekir.
Nasıl Seçilir: Dört Çek
Dört kontrol buna karar veriyor. Onları kendi bölgenize karşı çalıştırın.
dökülebilir mi? Su, kalıp ve kürleme penceresi mevcutsa çözüm dökülebilirdir.
Eklemsiz ve yoğun mu olmalı? Büyük bölgelere çarpan potalar, dipler, çukurlar - ve işçilik maliyeti, astar ömrüyle haklı çıkar.
Bir yama mı yoksa tuhaf bir şekil mi? Plastik. Kes, şekillendir, çekiçle ve tekrar ateşe ver.
Fırın bir indüksiyon ünitesi midir? Çarpma kütlesi, tam durma. Sinterlenmiş pota, maçasız indüksiyon fırınları için kanıtlanmış tek astardır.
Kuralımız: dökülebilecek olanı dökün, sıkıştırılması gerekeni sıkıştırın, plastikle yama yapın. Üçünü de aynı tesisten tedarik ediyoruz, dolayısıyla tavsiye stoklarımıza ne olacağıyla ilgili değil.
Sipariş: Teslim Süresi, Ödeme ve Paketleme
Teslimat süresi, standart kaliteler için depozitodan itibaren 7-12 gün, özel paketleme ve özel sinter kaliteleri için 15-20 gündür. Ödeme T/T ile %30 depozito ve %70 sevkiyattan önce yapılır. Ambalaj, iç astarlı paletlerde 25 kg'lık torbalar veya büyük kampanyalar için toplu torbalardır; tokmaklayan toplu gemiler kuru mühürlüdür çünkü nem iyi bir koçun düşmanıdır.
Fırın tipinizi, astar bölgenizi ve eritilen alaşım veya metalinizi bize gönderin. Malzeme ailesini, derecesini ve yerleştirme kılavuzunu 24 saat - içinde onaylayacağız ve dökülebilir malzemenin nerede kullanılacağını sorarsanız mühendislerimiz size söyleyecektir.
Sonuç olarak: dökülebilir, sıkıştırılabilir kütle ve plastik refrakterin her biri astarın bir köşesine sahiptir - dökülebilecek olanı dökün, sıkıştırılması gerekeni sıkıştırın, plastikle yama yapın. Aileyi yerleşimle eşleştirin ve astarın ömrü uzun olsun. Bize gemi verilerinizi gönderin, malzemeye 24 saat içinde isim verelim.
Fiyat Teklifi İste · Satış Ekibiyle İletişime Geçin· WhatsApp +86 138 6443 5866


