

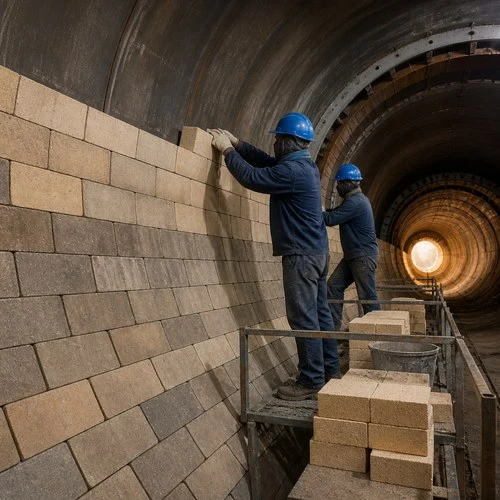
Çimento döner fırınlarında şöyle bir durum var: Astar tek bir astar değil. Bir döner fırında beş ayrı bölge - ön ısıtma, üst geçiş, alt geçiş, yakma ve soğutma - çalıştırılır ve her bölge refrakterlere farklı şekilde saldırır. Fırının tamamı için bir tuğla kalitesi en az üçünde başarısız oluyor. Yanma bölgesinin kaplamayı tutan temel bir tuğlaya ihtiyacı vardır; geçiş bölgesinin termal şok direncine ihtiyacı vardır; girişin alkali direncine ihtiyacı vardır; çıkışın mekanik güce ihtiyacı vardır. Dereceyi bölgeyle eşleştirdiğinizde astarın ömrü 12-18 ay olur. Bölgeleri göz ardı ederseniz her altıda bir yeniden astarlama yapacaksınız. Bu kılavuz, bölgeleri, her birinde hayatta kalan döner fırın refrakter kalitelerini ve 30+ ülkedeki çimento ve kireç fırınlarında oluşturduğumuz astarlardan alınan fırın kampanyalarından nasıl alıntılar yaptığımızı haritalandırmaktadır.
Döner Fırın Refrakter Astarları Hizmette Nasıl Aşınır?
Döner fırın refrakter astarı aynı anda dört mekanizma tarafından arızalanır ve bunların karışımı bölgeden bölgeye değişir.
Termal yük. Alev, yanma bölgesinde 1.600-1.700 derecede bulunuyor; kabuk serin kalırken tuğla yüzey bunu tutmalıdır. Fırın durduğunda ve yeniden başlatıldığında termal şok meydana gelir; her duruş bir termal döngüdür.
Kimyasal saldırı. Ham öğünden gelen alkaliler girişte ve üst bölgelerde yoğunlaşarak şişerek tuğlayı içeriden patlatan bileşikler oluşturur. Bu klasik "alkali patlaması" hatasıdır.
Mekanik stres. Fırın döner, yük kayar ve astar onu taşır. Kabuğun ovalliği, lastik hareketi ve tuğlanın kayması, hepsi astarı aşındırır.
Aşınma. Giriş ucu kuru unu görür; çıkış klinkeri görüyor. Her ikisi de tuğlayı aşındırarak giyerler.
Döner fırın refrakter seçimi bu dört mekanizmayla başlar, çünkü her bölge bunların farklı ağırlıklı karışımıdır. Her arıza moduna hakim olan bölge tuğlaya karar verir. Bu nedenle, döner fırın refrakter astar spesifikasyonu tek bir tuğla sınıfı değil, bölge bazında-bölge-bir belgedir.
Fırın Bölgeleri ve Her Birinin Talepleri
Her döner fırın refrakter bölgesinin kendine has talep profili vardır. Girişten çıkışa kadar talepler öngörülebilir bir sırayla değişmektedir.
Ön ısıtma ve giriş bölgesi, 800-1.000 derece: alkali yoğuşması düşmandır. Tuğla, düşük gözenekliliğe ve yüksek alkali direncine, - alkaliye dayanıklı şamota veya bunun için tasarlanmış dökülebilir bir malzemeye ihtiyaç duyar.
Üst geçiş bölgesi, 1.000-1.200 derece: sıcaklık artıyor ve alkali hâlâ yoğunlaşıyor. Aynı alkaliye dayanıklı kimya, daha fazla termal şok toleransı ile.
Alt geçiş bölgesi, 1.200-1.350 derece: Fırındaki en sert termal döngü, çünkü kaplama ({4}} tuğlaya yapışan klinkerin koruyucu katmanı) burada dengesizdir. Oluşur, dökülür ve bir tuğla tabakasını da beraberinde alır. Tuğlanın maksimum termal şok direncine ihtiyacı vardır.
Yanma bölgesi, 1.350-1.450 derecelik tuğla yüzeyi: sabit bir kaplamaya sahip olması gereken bölge. Klinkerin kimyasal olarak bağlanacağı temel bir tuğla - magnezya bazlı kimya gerektirir.
Soğutma bölgesi ve çıkışı, 1.000-1.200 derece: daha az kimya ile mekanik ve aşınmaya dayanıklı. Dökülebilir ve prefabrik şekiller burnu ve çıkışı iyi tutar.
Uygulamada, döner fırın refrakterlerini bölge bölge belirliyoruz ve çoğu fırın, şekillendirilmiş refrakter aralığından üç tuğla sınıfına ek olarak dökülebilir bir - beş farklı özel ürünle değil, yalnızca doğru üçle sonuçlanıyor.
Yanma Bölgesi: Astarın Kazandığı Yer
Yanma bölgesi, döner fırın refrakter seçiminin kampanya ömrünü belirlediği yerdir ve seçenekler son on yılda değişmiştir.
Magnezya-krom tuğlası klasik yanma bölgesi kaplamasıydı. - çalışır ve altı değerlikli krom taşır, bu nedenle endüstrinin çoğu çevresel baskı nedeniyle bundan uzaklaştı.
Magnezya-spinel tuğla modern standarttır. Bizimmagnezya-alümina-spinel tuğlaKaplamayı krom kaliteleri kadar iyi tutar, termal çevrime daha iyi dayanır ve krom sorunu taşımaz. Standart Portland çimentosunun kullanıldığı yanma bölgeleri için önerdiğimiz şey budur.
Doloma tuğlası - ölü yanmış dolomit -, mükemmel kaplama yapışması ve yakalama özelliği ile Avrupa'da yaygın olan diğer kanıtlanmış seçenektir: neme maruz kaldığında nemlenir, bu nedenle depolama ve kapatma işlemleri sıkı olmalıdır.
Yanma bölgesi kaplaması kaplanarak yaşar veya ölür. 10-20 mm'lik sabit bir kaplama katmanı, tuğlayı doğrudan alevden ve cüruftan korur; Tuğlanın görevi onu tutmaktır. Bu nedenle burada temel kimya kazanır - asit tuğlası ve klinker aynı şekilde bağlanmaz. Yanma bölgesi görevi tüm fırın tasarımlarında aynıdır: kaplamayı tutun, aleve direnin, durmalardan kurtulun. Üçünü birden yapan döner fırın refrakter kaliteleri temel ailedir; magnezya-spinel bunların arasında ilk sırada yer alır ve alıntı yaptığımız her kampanya bir kaplama yönetimi notu içerir; kaplama savaşın yarısıdır.
Geçiş Bölgesi: Asit Testi
Geçiş bölgesi, erken yeniden çizgilenmelerin çoğunun meydana geldiği yerdir ve bunun nedeni, kaplama dengesizliğidir.
Bu bölgede kaplama tekrar tekrar oluşuyor ve dökülüyor. Her parçacık tuğlanın yüzeyinden bir katman koparır. Burada hayatta kalan tuğla iki şey yapar: termal şoka karşı direnç gösterir, böylece döngü altında çatlamaz ve kaplamayı her parçalanmadan sonra-hızlı bir şekilde yeniden oluşturulacak kadar güçlü bir şekilde bağlar.
Geçiş için, döner fırın refrakter standardı, yüksek termal şok direncine sahip magnezya-spineldir; genellikle yanma bölgesiyle aynı kalitede veya özel bir versiyondur. Bazı tesislerde alkalinin hâlâ önemli olduğu üst geçiş için spinel eklenmiş yüksek-alümina tuğla kullanılıyor. Burada işe yaramayan şey: hızla dağılan yoğun şamot ve şok toleransından yoksun, değiştirilmemiş yüksek alümina.
Kayıtlarımızdan bir rakam: Güneydoğu Asya'daki bir çimento fabrikası, her sekiz ayda bir şamot başarısız olduktan sonra 4,8-metrelik bir fırının alt geçişinde magnezya-spinel çalıştırıyordu. Spinel astarı ilk yamadan on dört ay önce aşındı ve dökülme nedeniyle değil, normal aşınma nedeniyle bozuldu. Geçiş bölgesi arızaları, döner fırın refrakter hatlarında hakimdir; fırınınızın geçişi ilk önce aşınırsa, yükseltilmesi gereken bölge burasıdır ve iki geçiş arasında spesifikasyon genellikle farklı yoğunluklarda aynı spinel derecesini taşır.
Giriş, Çıkış ve Soğutma: Dökülebilir ve Alkali-Dayanıklı Bölge
Fırının iki ucu dökülebilir ülkedir.
Giriş ve ön ısıtma bölgesi alkali-dirençli dökülebilir veya prekast bloklardan oluşur, çünkü yoğuşma hasarı kimyasaldır ve yoğun, düşük{1}}gözenekli gövde buna en iyi şekilde direnir. Girişteki çoğu döner fırın refrakter arızası ısıdan değil alkaliden kaynaklanır - orada sıcaklık hiçbir zaman aşırıya kaçmaz, ancak tuz aşırıya kaçar. Bizimyüksek alümina dökülebilirkaliteler, gözeneklilik kontrolü alkali saldırı ihtiyaçları ile 1.000-1.200 derece aralığını kapsar.
Çıkış, burun halkası ve soğutucu mekanik darbeyi alır. Yüksek-mukavemetli, dökülebilir ve prekast burun parçaları, termal çevrime, klinker aşınmasına ve hiçbir tuğla bağlantısının uzun süre dayanamayacağı mekanik yüklere karşı koyar.monolitik refrakter aralığıbu bölgeler için belirlediğimiz dökülebilir kaliteleri taşır.
Soğutma bölgesi tuğlası, iyi aşınma direncine sahip yüksek alümina veya şamottan oluşan sıcaklık merdiveninin alt ucundan - kabuğa karşı yerinde tutulur.
Bölge Eşleştirme Neden Tek Bir "En İyi" Tuğlayı Geçer?
Maliyet mantığı basittir: Astar yalnızca en zayıf bölgesi kadar uzunluktadır ve yanan bölge genellikle en zayıf bölge değildir. Bölge eşleştirme, tek bir "en iyi" tuğlayı geride bırakır -; bu, çalışan bir döner fırın refrakter bütçesi ile çalışmayan bir fırın refrakter bütçesi arasındaki farktır. Döner fırın refrakter kampanyalarının, bir bölgenin yükseltilmesiyle ve başka bir değişiklik yapılmadan iki ila dört ay kadar uzatıldığını gördük.
Çoğu fırında alt geçiş bölgesi ilk önce arızalanır. Geçişte şamot çalıştırırken astar bütçesinin tamamını birinci sınıf yanma bölgesi tuğlasına harcamak klasik bir gözden kaçırmadır - kampanya, yanma bölgesi aşındığında değil, geçiş başarısız olduğunda sona erer. Kuralımız: Fırınınızda ilk arızalanan bölgeyi belirleyin ve önce o bölgeyi yükseltin. Bir bölge yükseltmesi, tam yeniden hattın çok küçük bir maliyeti olur ve genellikle kampanyayı daha fazla uzatır.
Tuğlanın neden hizmette başarısız olduğunun tam resmi için daha önceki açıklayıcımızÇimento fırınlarında refrakter tuğla hasarının nedenleribaşarısızlık mekanizmalarını derinlemesine kapsar.
Sipariş: Teslim Süresi, Ödeme ve Paketleme
Teslimat süresi, standart fırın şekilleri için depozitodan itibaren 15-20 gün, özel profiller ve temel tuğla kaliteleri için 25-35 gündür. Ödeme T/T ile %30 depozito ve %70 sevkiyattan önce yapılır. Ambalaj, uzun deniz ayağı için streç filmli ve köşe korumalı ahşap paletlerdir; temel tuğla nakliye sırasında ekstra nem koruması alır.
Fırın astarı teklifi için bize gönderin: fırın çapı ve uzunluğu, astarladığınız bölge, ay cinsinden mevcut astar ömrü ve değiştireceğiniz tuğla kalitesi. Bizden gelen döner fırın refrakter teklifleri yalnızca bir tuğla listesi değil, bir bölge haritası ve bölge başına beklenen ömrü içerir. Dereceyi 24 saat - içinde onaylayacağız ve eğer mevcut dereceniz bölge için yanlış ise, siparişinizi vermeden önce mühendislerimiz bunu size bildirecektir.
Özetle: Döner fırın refrakter astarı, tek kabukta beş astardan oluşur - her bölge kendi arıza moduna göre derecelendirilir, ilk önce arızalanan bölge yükseltilir ve kampanya devam eder. Fırın verilerinizi bize gönderin, bölgelerin haritasını 24 saat içinde çıkaralım.
Fiyat Teklifi İste ·Satış Ekibiyle İletişime Geçin· WhatsApp +86 138 6443 5866


